

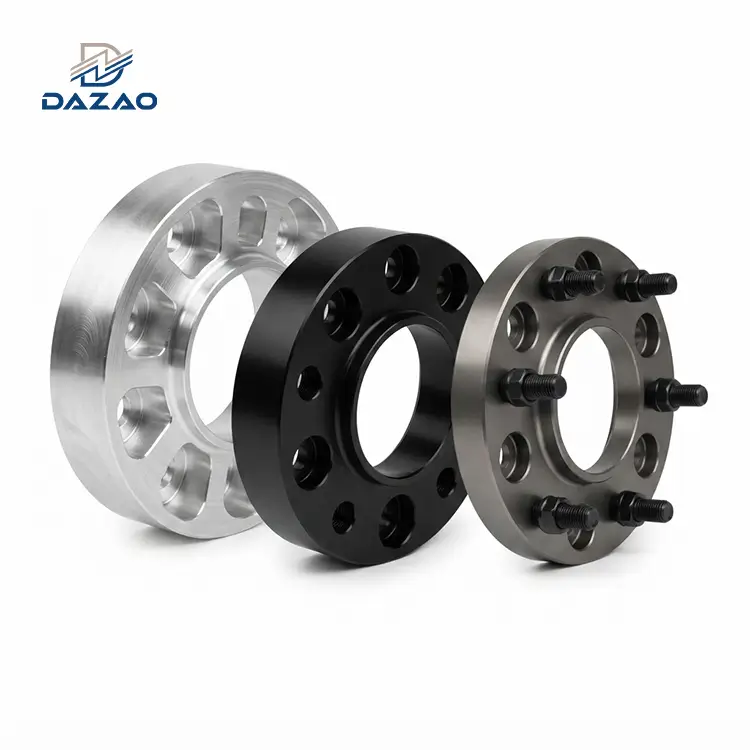
5-teljelised mehaaniliselt töödeldud alumiiniumist võidusõidurataste vaherõngad
Billet 7075-T6 rummutsentrilised roomik- ja-teeäärikud, mis on loodud nullimaks kiiret vibratsiooni
Inseneri põhipunktid:
Ühe-seadistusega 5-teljeline indekseerimine välistab kulumise; rummu kontsentrilisus Vähem kui 0,02 mm või sellega võrdne.
Tõeliselt tasane paigalduspind hoiab näo väljavoolu Vähem kui 0,01 mm või sellega võrdne kiirusel 120 km/h+.
Sepistatud 7075-T6 varraste tõmbetugevus on 570 MPa.
Klassi 12.9 meetrilised rattapoldid, mis on paigaldatud nihkega{1}}juhitava pressi abil.
Laadige-klassi CNC-tasku, mida kontrollib staatiline ja dünaamiline FEA.
Tööriistade nullkulu; prototüübid on lähetamiseks valmis 3 tööpäevaga.
100% CMM-i kinnitusringi sammu läbimõõtude ja kesk{1}}ava astmete kohta.

Billet Wheel spacecer insenerivõimalused ja tootmise infrastruktuur
Ühe-häälestus mitme teljega-mehaaniline töötlemine, mis tagab täieliku koaksiaalse joonduse ja dünaamilise tasakaalu
Toodame 5-teljega töödeldud alumiiniumist võidusõidurataste vaherattaid, mis on konstrueeritud võistluslikuks motospordiks, kõrbe-maasõiduvõistlusteks ja rasketele kommertspikiplatvormidele. Toodame neid ohutus{8}}kriitilisi šassiikomponente sertifitseeritud sepistatud 7075-T6 ja 6061-T6 alumiiniumist tahketest toorikutest, kasutades mitmeteljelisi treifreesimise ja 5-teljelisi pidevfreesimiskeskusi.
Viies kõik toimingud-sealhulgas tagasi-tagasi-pinna treimine, kesk-ava profileerimine, kaalu-vähendamine taskutesse asetamise-ja PCD-puurimise-ühe kinnitusseadistusega, kõrvaldab meie protsess kontsentrilisuse vead, mis on levinud tavalistes 3-teise telje{{9} seadistustes. Iga partii on ühendatud klassi 12.9 külm{10}}sepistatud naastudega, mis on pressitud suletud-ahela servojälgimise abil, et vältida keerme lõhenemist, läbijooksu{12}}indutseeritud vibratsiooni ja rataste eraldumise tõrkeid dünaamiliste kurvides koormuste korral. Tutvuge meie täieliku valikugatäppis-5-teljelised CNC-töötlusteenusedkohandatud šassiiprojektide jaoks.

Tehnilise välja rikke analüüs ja struktuurne juur{0}}Põhjuste vastumeetmed
Tõelise{0}}maailma raja ja kõrbe dünaamilise testimise õppetunnid muudeti tootmisstandarditeks
Šassii komponendid peavad taluma suurt pöördemomenti, külgsuunalist nihket ja tugevat lööki. Allpool on ülevaade kolmest standardsest tööstuse tõrkerežiimist ja meie kõikidel tootmisliinidel rakendatud insenertehnilistest vastumeetmetest.
Kiir-rooli raputus kahekordse-seadistuse{2}}runout Stack'i kaudu
· Alg{0}}põhjuste analüüs:Standardne 3-teljeline töötlemine nõuab töödeldava detaili ümberpööramist, et viimistleda rummutsentriline tsentreerimisserv ja paigalduspind. Osade ümberpaigutamise vead kuhjuvad, mille tulemuseks on radiaalne väljavool, mis ületab rummu ava suhtes 0,08 mm. Sõiduki kiirustel üle 120 km/h tekitab see ekstsentrilisus dünaamilist tasakaalustamatust, mida ei saa lahendada standardse rataste tasakaalustamisega.
· Tootmise vastumeetmed:Viisime kogu tootmise üle 5-teljelistele multitegumtöökeskustele. Rummu ava, välisläbimõõt, tsentreerimisregister ja kinnitusmuster lõigatakse ühe kinnitustsükliga. Kontsentrilisus on väiksem kui 0,02 mm või sellega võrdne ja külgmine väljavool on piiratud 0,01 mm või sellega kogu paigalduspinna ulatuses.
Struktuurne väsimuspragunemine dünaamiliste löökkoormuste tõttu
· Alg{0}}põhjuste analüüs:Üldised taskud, millel on teravad 90-kraadised sisenurgad, toovad sisse pingekontsentratsiooni sõlmed. Vertikaalse maandumise korral kõrbes{2}}teel katsetamise ajal võivad löökkoormused ületada kolm korda staatilist teljekoormust, põhjustades taskute põhjas mikro-murde.
· Tootmise vastumeetmed:Eraldame komponentide projekteerimise töötsükli järgi. Rööbastee komponendid kasutavad mitme-nurga all hoidmist, mis on optimeeritud vedrustuseta kaalu vähendamiseks. Maastiku-- ja veoautode variandid kasutavad R3.0 pidevat nurgafileed, 2,0 mm paksemaid seinaosasid ja pidevaid välisperimeetri ribisid. Kõik muudetud geomeetriad läbivad enne kiibi eemaldamist 3x staatilise nimikoormuse FEA simulatsiooni.
Naastkeerme eemaldamine ja vajutage{0}}Sobita telje kõrvalekalle
· Alg{0}}põhjuste analüüs: Standard manual hydraulic presses apply uncontrolled downward force without displacement verification. Over-pressing induces internal broaching failure, while under-pressing results in angled studs (perpendicularity deviations >0,10 mm) ja keerme ebaühtlane haardumine.
· Tootmise vastumeetmed:Pressime{0}}kogu klassi 12.9 riistvara, kasutades automaatseid servopresse, mis on varustatud integreeritud jõu{2}}nihkeanduritega. Süsteem peatab ja lükkab tagasi kõik komponendid, mis erinevad eelseadistatud sisestusparameetritest. Valmis sõlmed läbivad 100% CMM-i kontrolli naastude perpendikulaarsuse (vähem kui 0,03 mm või sellega võrdne) ja aksiaalse eendi kõrguse (±0,10 mm) suhtes.
Tehnilise arhitektuuri võrdlusalus: 5-teljeline sepistatud 7075-T6 vs tavalised vahetükid
Andmete otsene võrdlus, mis tõstab esile mõõtmete terviklikkuse, mehaanilise jäikuse ja ohutusvaru
|
Tehniline mõõdik |
5-teljelised sepistatud 7075-T6 vahetükid |
Tavaline 3-teljeline valualumiinium |
Üldised pehmest terasest vahetükid |
|
Töötlemisprotsess |
Üks{0}}seadistus pidev 5-teljeline |
Kahe-3-telje vertikaalse CNC seadistamine |
Mitme{0}}kasutusjuhendiga treipink |
|
Hubtsentriline kontsentrilisus |
Väiksem või võrdne 0,020 mm |
0,080 mm – 0,150 mm |
0,050 mm – 0,100 mm |
|
Paigaldusnäo tasapinnalisus |
Väiksem või võrdne 0,010 mm |
0,040 mm – 0,080 mm |
0,030 mm – 0,060 mm |
|
Saagi tugevus |
505 MPa |
160-220 MPa |
250-350 MPa |
|
Materjali tihedus |
2,81 g/cm³(Madal inerts) |
2,70 g/cm³ (poorsusoht) |
7,85 g/cm³ (suur mass) |
|
Naastu säilitamise standard |
Servo-pressi nihe on kinnitatud |
Tavaline käsitsi lehtpress |
Avage läbi{0}}aukude / vajutage |
|
Tööriistade ja seadistamise tasu |
Null (CAD-i otse{0}}CNC-le{1}}) |
Tööriistade/stantside maksumus (2 $,500+) |
Madal tööriistade arv, pikk seadistamisaeg |
Meie rajatis varustab kaülitugevad -7075-T6 alumiiniumist CNC-detailidvedrustuse püstpostide ja pidurisadulate jaoks.

Mehaanilised spetsifikatsioonid ja mõõtmete tolerantside maatriks
Põhjalikud füüsikalised, geomeetrilised ja riistvaraparameetrid tehniliseks kontrollimiseks
|
Parameetri mõõde |
Tehniliste spetsifikatsioonide vahemik |
|
Tooraine klassid |
Sepistatud Al7075-T6, Al6061-T6, Al6082-T6 (EN 10204 3.1 sertifitseeritud) |
|
Poltide mustrid (PCD) |
4, 5, 6, 8, (nt 4 x 100, 5 x 114,3, 5 x 120, 6 x 139,7, kohandatud PCD-d) |
|
Paksuse vahemik |
5,0 mm kuni 75,0 mm (kohandatud astmelised suurused on saadaval nõudmisel) |
|
Keskne puuraugu |
Ø54,1 mm kuni Ø110,0 mm täppis-pööratud rummutsentrilise huulega |
|
Mõõtmete tolerantsid |
Puur/piloot:±0,005 mm; PCD keskus:±0,010 mm; Paksus: ±0,025 mm |
|
Geomeetrilised tolerantsid |
Kontsentrilisus:Väiksem või võrdne 0,020 mm; Tõeline perpendikulaarsus:Väiksem või võrdne 0,015 mm |
|
Stud spetsifikatsioonid |
Klass 12.9 kõrge -tõmbetugevusega teras, M12x1,25, M12x1,5, M14x1,5, 1/2"-20, Dacromet/tsink |
|
Pinnatöötlused |
II tüüpi anodeeritud (värviline),MIL{0}}A-8625 kõvakatte anodeerimisteenused, Micro{0}}bead Blast |
|
Eel{0}}anodeerimise tolerantsi nihe |
Täppis-kompenseeritud ava-eeltöötlus (+0.015 mm) plaadi paksuse jaoks |
|
Tootmise teostusajad |
Prototüübid: 3–4 päeva; Partii (500–2000 tk): 8–12 päeva |

Töökohustus{0}}Materiaali ja konstruktsiooni konfiguratsiooni valija
Täpse sulami ja veebigeomeetria valimine rööbastee, jälgede ja raskeveo jaoks
· 6061-T6 toorik:Sobib tänava laiendamiseks, esteetilise asendi{0}}korrigeerimiseks ja aeg-ajalt kergeks{1}}päevaseks kasutamiseks. Annab puhta ereda-värvi anodeerimise tasakaalustatud tootmisökonoomikaga.
· 7075-T6 sepistatud alumiinium:Standardvalik suure{0}}survejõuga GT võidusõiduks, driftimiseks, kaljuronimiseks ja raskeveokite raja laiendamiseks. Pakub kaks korda suuremat väsimuspiiri kui 6061-T6, et tulla toime kõvade äärekivide ja rööbaste löökidega.
· Hubtsentrilised sammude kujundused:Integreeritud rummu{0}}asutamise huuled kannavad sõiduki raskuse ja nihkekoormuse otse telje koonusse, takistades rattapoltide radiaalset nihkekoormust.

Metroloogia kontrolli ja kvaliteedi tagamise protokoll
Täielik jälgitavus spektromeetrilisest kontrollist kuni CMM-i geomeetrilise valideerimiseni
1. Sissetuleva materjali kinnitus:Optiline emissioonispektromeetria kinnitab alumiiniumisulamite keemiat. Eddy-testijad lükkavad tagasi lati, millel on sisemised tühimikud või lisamised.
2. Esimene artikli kontroll (FAI):Zeissi mitme{0}sensoriga koordinaatmõõtmismasinad (CMM) kontrollivad iga masina seadistuse esialgset osa, et luua täielikud AS9102-ga ühilduvad mõõtmete aruanded.
3. Protsessi ajal-käivitamise testimine:100% toodetud vahetükkidest on paigaldatud täppistesti kinnitusdetailidele, et kontrollida väljajooksu ja näo kõikumist, kasutades näidikuid (sihtmärk: kogu näidatud väljavool<0.02mm).
4. Pinnatöötluse-järgsed kontrollid:Keermepistiku mõõturid (6H klass) ja avamikromeetrid kontrollivad rummu asukoha määramise kriitilisi samme pärast kõva anodeerimist, et vältida paigaldushäireid.

Spetsialiseerunud autotööstuse ja mootorispordi rakendussektorid
Šassii laiendamise ja PCD teisendamise lahendused nõudlikele sõidukiplatvormidele

Time Attack & Circuit Racing
Suure jõudlusega-rummutsentrilised vahetükid, mis minimeerivad pöörleva vedrustuseta massi suure-survejõuga roomikautodel.

Maastiku-trofeeveokid ja roomikautod
Struktuursed maastikul laia rööpmega rattavahed, mis on loodud vastu pidama vedrustuse põhjaga ja{0}}suure löökkoormusega.

Rasked{0}}kommertspipid
Tugevad sepistatud rataste vahekaugused veoautodele, et korrigeerida rataste nihet kahel{0}}taga-rattateljel ja tõstetud šassiil.

Kohandatud PCD ülekanded ja restomod
Kohandatud PCD-adapteri rattavahetükid, mis on töödeldud nii, et need sobiksid kaasaegsete mitme -kolviga pidurisüsteemidega, millel on mitte-natiivsed rummumustrid ja mis sobivad kõrvuti CNC-töödeldud autovedrustuse komponentidega.
Hankige pakkumine CNC-ga töödeldud alumiiniumist võidusõidurataste vahetükkide jaoks
KKK-d

01.Kas rattavahed põhjustavad rattalaagrite rikkeid?
02.Miks mõned rattavahepuksid kiirteekiirusel ägedalt vibreerivad?
03.Kas 7075-T6 alumiinium on tingimata vajalik 6061-T6 asemel?
04.Kuidas vältida rattapoltide lõdvenemist või väljatõmbumist?
05.Milline minimaalne keerme haardumine on vajalik vahetükkide{0}}libisemise korral?
06.Kas kõvakatte anodeerimine muudab kriitilise rummu{0}}sobivuse tolerantse?
Saatke oma CAD-joonised inseneri-DFM-i tagasiside saamiseks
Laadige üles oma 2D-joonised ja 3D-CAD-failid (STEP, IGES, Parasolid, DXF või DWG), et saada 24 tunni jooksul DFM-i tootmishinnang, stressi{2}}jaotuskontroll ja ametlik tootmispakkumine.
Võtke meiega ühendust

Kuum tags: 5-teljelised mehaaniliselt töödeldud alumiiniumist võidusõidurataste vaherõngad, rummutsentrilised rattavahetükid 7075 T6 alumiiniumist, võidusõiduratta vaherõngad 12,9 klassi naastudega, kohandatud 5-teljelised CNC-rattavahetükid, kohandatud PCD-adapteri rattavahetükid, CNC-töödeldud


