


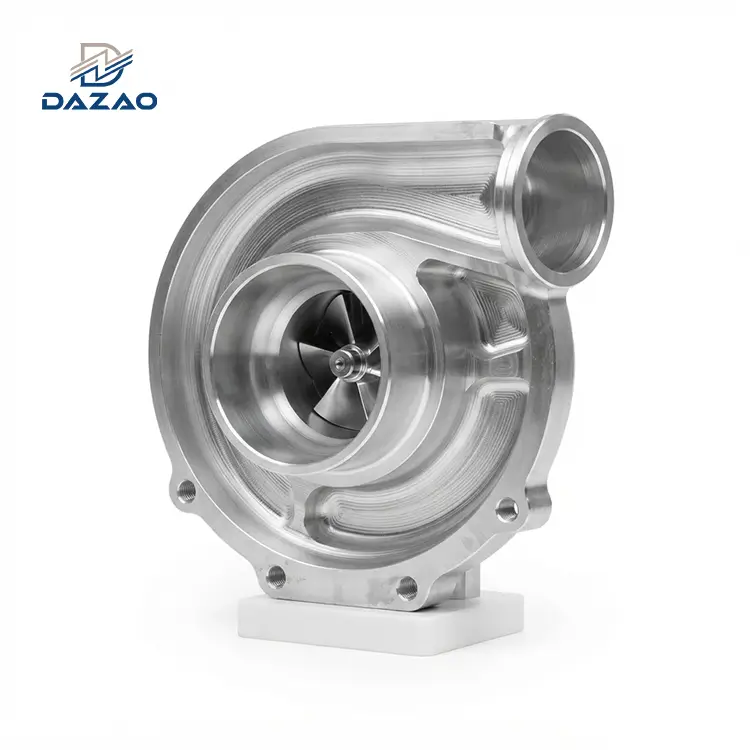
5-teljelised CNC-töötlemistooriku alumiiniumist turboülelaaduri kompressori korpused
Otsefreesitud-monoblokiga kompressori korpused, mis on loodud maksimaalse aerodünaamilise võimenduse, sisemise poorsuse ja kontrollitud pingesummutuse tagamiseks.
Inseneri põhifunktsioonid:
Voolutee profiili hälve: 0,02 mm või väiksem.
Sisepinna karedus: Ra Vähem kui 1,2 μm või sellega võrdne.
Nullpoorsusega tahke sepistatud 6061-T6 ja 4032 toorik.
Funktsionaalne ülepingevastane{0}}kattega täitmine.
Eelarvutatud termilise kliirensi kompensatsioonid.
10-päevane kiire prototüübi tarnimine ilma tööriistadeta.
100% CMM-i mahulise pinna skaneerimise FAI aruanded.
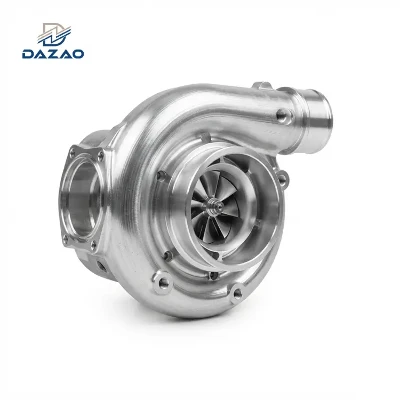
Täppistooriku turbokompressori korpuse töötlemise võimalused
Mitme-telje samaaegne freesimine, mis on konstrueeritud kõrvaldama valu poorsust ja tagama täpsed spiraalsed aerodünaamilised profiilid.
Kohandatud toorikute alumiiniumist kompressorikorpuste monoblokk 5{2}}teljeline CNC-freesimine toetab 1. astme jõudlusbrände, motospordimeeskondi ja kõrgsurve sundinduktsiooni arendajaid. Spetsialiseerunud võimendamiseletäppis-CNC-töötlusteenused, töötledes kompressori katet otse tahketest sepistatud alumiiniumist toorikutest (6061-T6, 4032) kõrvaldab valualternatiividele omased pinnaaluse poorsused, õhutaskud ja struktuursed tera ebatasasused.
Mitme -teljega töörajad genereerivad pidevaid sisemisi spiraale ja täpseid induktorprofiile, mis stabiliseerivad õhumassi ülekandmist võimendusvahemikus 1,0 baari kuni 3.5+ baari. Tegutsedes spetsiaalse CNC-ga töödeldud turbokorpuse osade tarnijana, ulatuvad tootmisvõimalused 3D-pöördprojekteerimisest kuni väikese partii CNC-töötlemise turbokorpusteni ilma tööriistade seadistamise viivitusteta.
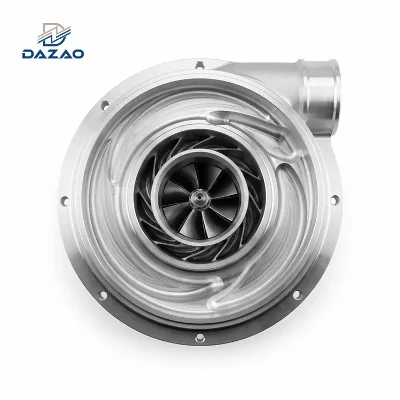
Rikke algpõhjuste analüüsid ja tootmisprotokollid
Praktilised insenertehnilised lahendused, mis tulenevad tegelikust-düno- ja kõrgrõhuraja{1}}katsetuste riketest.
Street Performance Volute Toolpath õmbluse eemaldamine tõhususe suurendamiseks
· Ebaõnnestumise kontekst:Jõudlusbränd tellis otse asendatavad täienduskatted. Sisemised spiraalid töödeldi algselt eraldatud 5-teljeliste tööriistade orientatsioonide abil. Kuigi visuaalselt vastuvõetav, tekkisid mikroskoopilised õmblused, kus tööriistavektorid lõikuvad piki kerimist.
· Dyno tulemus:Dünamomeetri testimine näitas, et ülelaadimisrõhk oli 8% madalam teoreetilisest kavandatud väljundist ning kompressori üldise efektiivsuse 6% langus, mille põhjustas piirkihi turbulents.
· Parandusprotokoll:Töörajad viidi üle pidevatele 5-teljelistele kontuuripühkimistele, välistades tööriista ümberpaigutamise spiraali sees. Lisati sekundaarne vedel abrasiivne silumisprotsess, et säilitada sisepinna karedus Ra väärtusel 1,2 μm või sellega võrdne. Esimesed artiklid läbivad 3D CMM-i tera{8}}läbipääsu skaneerimise, mis nõuab pidevat profiilihälvet, mis on väiksem või võrdne 0,02 mm. Uuesti töödeldud korpused saavutasid 98%+ modelleeritud aerodünaamilisest efektiivsusest.
Mootorispordivastane{0}}liigpingepordi kaitsekatte geomeetria stabiliseerimine
· Ebaõnnestumise kontekst:Austraalia driftimeeskond tellis toorikukatted koos kohandatud teisaldatavate katetega. Rõngakujulised õhutusavad töödeldi otse kliendi väljatrükkideks ilma funktsionaalse aerodünaamilise hindamiseta.
· Jälje testi ebaõnnestumine:Suure tõuke korral koges mootor gaasihoova{0}}keskmise pöörete arvu üleminekul tugevat kompressori tõusu, mis põhjustas suuri sisselaskerõhu kõikumisi.
· Parandusprotokoll:Rakendati ülepingevastaste konstruktsioonide{0}}inseneriülevaate standard. Selle asemel, et töödelda töötlemata väljatrükke ilma kontrollimiseta, arvutab projekteerimine sihitud kompressorikaartide alusel uuesti pilu sisenemisnurgad, möödaviiguala suhted ja tühjenduspordi paigutuse. Iga prototüüp läbib katsestendi kontrolli, et kontrollida liigpinge stabiilsust vahemikus 1,8 baari kuni 3,2 baari.
Dünaamiline soojuspaisumise kompensatsioon tera nulli hõõrumisel
· Ebaõnnestumise kontekst:Kõrgsurvega võidusõiduturbokorpuse{0}}korpus töötati nii, et see vastaks rangetele välistemperatuuri-tolerantsidele, mis vastavad kliendi ratta induktorprofiilile.
· Jälje testi ebaõnnestumine:Pärast 15-minutilist pidevat täiskoormusega rööbastee töötamist sulges alumiiniumkorpuse ja kompressori ratta vaheline soojuspaisumise diferentsiaalne vahe jooksva vahe, mille tulemuseks oli tera otsa kontakt ja riistvara rike.
· Parandusprotokoll:Rakendati dünaamiline termilise kompensatsiooni protokoll. Töörajad integreerivad temperatuuri{1}}kompenseeritud paisumise nihked, mis on tuletatud materjali koefitsientidest ja piirsoojusülekande arvutustest. Iga esimene artikkel nõuab füüsilist kaheoleku-(ümbritsev ja kõrgendatud temperatuur) sobivuse kinnitamist sihtrattaga.

Aerodünaamilised freesimisprotokollid kõrge{0}}võimenduskompressori korpuste jaoks
Standardiseeritud tootmismeetodid, mis on loodud tavapäraste valupiirangute ületamiseks stabiilsuse ja pinnaviimistluse suurendamisel.
1. Pidev 5-teljeline tööraja spiraalprofiilimine:Kasutades pidevat5-teljelised CNC freesimiskeskused, töörajad läbivad katkematu pühkimisega kogu kerimismahu. Tööriista{1}}tagasitõmbepunktide eemaldamine eemaldab mikro{2}}harjad, mis põhjustavad aerodünaamilise piirkihi-eraldumist ja rõhulangust.
2. Operatiivne-ühildatud porditud katte arhitektuur:Ülepingevastased õhutusrajad on konfigureeritud täpsete sisenemisnurkade ja kambri mahu suhetega, et laiendada kasutatavaid massivooluvahemikke ilma tõhusust vähendamata.
3. Termilise kasvu kompenseerimine:Terade vahed on töödeldud eelnevalt-kompenseeritud nihkega, et säilitada sihtjooksu vahed töötsüklite lõikes kuni 3.5+ baarini.

Tehnilised andmed ja töötlustolerantsid
Mõõtmete ja pinnaviimistluse ranged-tolerantsi nõuded suure-koormusega sundinduktsioonkoostudele.
|
Parameeter |
Standardne spetsifikatsioon |
Suure{0}}jõudluse valik |
|
Materjali klassid |
Al 6061-T6 (sepistatud toorik) |
Al 4032 (kõrge-ränist sepistatud toorik) |
|
Töötlemisprotsess |
5-teljeline samaaegne CNC freesimine |
5-teljefreesimine + suure vooluga käsitsi poleerimine |
|
Korpuse läbimõõdu vahemik |
80 mm – 350 mm |
350–500 mm (kohandatud suur raam) |
|
Volute profiili tolerants |
±0,025 mm |
±0,015 mm (CMM laseriga kinnitatud) |
|
Indutseerija/muutuja tolerantsid |
±0,010 mm |
±0,005 mm |
|
Sisepinna viimistlus |
Ra Väiksem või võrdne 1,6 μm |
Ra Väiksem või võrdne 0,8 μm – 1,2 μm |
|
Paigaldusnäo tasapinnalisus |
0,01 mm |
0,005 mm |
|
Pinnatöötlused |
Klaashelmed puhutud, töötlemata jämedalt puhastatud |
MIL-A-8625 II tüüpi läbipaistev anodeeritud / tüüp III kõvakate |
|
Sihtrõhuvahemik |
1,0 baari – 2,2 baari |
2,2 baari – 3.5+ baari |
|
Prototüübi teostusaeg |
10 tööpäeva |
7 tööpäeva (kiire DFM) |

Sulamite valik ja voluutarhitektuuri maatriks
Tehnilised juhised toorikusulami klasside ja sisemiste kerimiskonfiguratsioonide sobitamiseks konkreetse töörõhuga.
· Sepistatud 6061-T6:Standardne struktuurne sulam jaokstäppis-CNC alumiiniumdetailidja uuendada korpuseid. Ühendab 276 MPa tõmbetugevuse madala tiheduse ja ühtlase anodeerimisreaktsiooniga. Sobib tänavakonfiguratsioonidele ja mõõdukatele mootorispordiga seotud koormustele kuni 2,2 baarini.
· Sepistatud 4032:Kõrge -ränisulam, mis on konstrueeritud madalama soojuspaisumisteguri ja kõrgendatud väsimustugevusega termilise pinge all. Soovitatav püsivate kõrge-võiduvõidusõidurakenduste jaoks, mis ületavad 2,5 baari ja mille mõõtmete stabiilsus on kohustuslik.
· Standardne sujuv helitugevus:Optimeeritud stabiilseks{0}}massivooluks ja maksimaalseks rõhu taastamiseks mootori fookustatud võimsusvahemikes.
· Integreeritud ülepingevastane{0}}porteeritud kate:Laiendab kasutatavat tööpiirkonda suurtel kompressori trimmidel, kaitstes kompressori komponente suure-koormuse madala-pöörde eest.
Sepistatud tooriku CNC freesimine võrreldes tavalise alumiiniumivaluga
Massitud toorikute ja valukorpuste struktuurne, aerodünaamiline ja{0}}tehamisaja võrdlus.
|
Mõõdik / funktsioon |
Sepistatud CNC tooriku korpus |
Valualumiiniumist korpus |
|
Struktuuri terviklikkus |
100% tihe; null poorsus |
Mikro-poorsus ja kandmised |
|
Survevõime |
3.5+ baari pidev hinnang |
Väsimuspragude tekkimise oht |
|
Voolutee täpsus |
Profiili viga 0,02 mm või väiksem |
Südamiku nihked kuni ±0,5 mm |
|
Volute pinnaviimistlus |
Ra on väiksem või võrdne 1,2 μm (freesitud/poleeritud) |
Ra 3.2 - 6.3μm (valatuna) |
|
Tööriistad ja NRE maksumus |
Null tööriistainvesteeringut |
Kõrged valumustrite kulud |
|
Kaalu optimeerimine |
10-15% õhemad seinad |
Vajalik lisapaksus |
Mõõtmemetroloogia ja aerodünaamilise kontrolli standardid
Mitmefaasiline kvaliteedikontroll, mis jälgib materjali koostist, profiili hälbeid ja tolerantse.
· Tooraine sertifikaat:Iga sepistatud toorikupartii läbib optilise emissioonispektromeetria ja ultrahelivigade tuvastamise, et kinnitada sulami terviklikkust ja terastruktuuri.
· CMM-i voolutee kontroll:Mitme-teljega CMM-seadmed skannivad sisemisi keerdprofiile CAD STEP-i algfailide põhjal, säilitades profiilide pideva tolerantsuse ±0,02 mm piires.
· Ratta kinnitused:Korpused läbivad füüsiliste koordinaatide vastavustõendamise kompressori ratta mõõtmete suhtes, et säilitada kindlaksmääratud külma ja kuuma otsa jooksuvahed.
· Pinna kareduse profilomeetria:Kontaktpliiatsi profilomeetrid kontrollivad enne tarnimist, et gaasitee kriitilised pinnad vastavad kindlaksmääratud Ra piiridele.
Lõpp-lõpuni-tootmise kinnitamise ja kohaletoimetamise protokoll
Struktureeritud tootmisjada alates CAD-i valideerimisest kuni ekspordiks{0}}ühilduva pakendini.
1. CAD ja tehniliste parameetrite ülevaade:Insenerid vaatavad üle klientide 3D-mudelid (STEP/IGS) ja annavad DFM-i tagasisidet seinaosade, pordinurkade ja vaba ruumi kohta 24 tunni jooksul.
2. CAM-i strateegia ja mitme{1}}telje programmeerimine:Töörajad luuakse 5-teljeliste pidevate strateegiate abil, et kõrvaldada sisemised seadistusõmblused.
3. Esimese artikli prototüüpimine (10-päevane tööaeg):Prototüüpi korpused töödeldakse tahkest toorikumaterjalist, millele järgneb CMM-i kontroll ja pinna ettevalmistamine.
4. Partii tootmine ja jälgitavus:Tootmispartiid on planeeritud mitme{0}}teljega töötlemiskeskustesse koos rutiinse tööriista-kulumise kompenseerimisega.
5. Pinna viimistlus:Valitud viimistlused, nt klaashelmestega pritsimine võiMIL{0}}A-8625 läbipaistev anodeeritud viimistlus, rakendatakse ja mõõdetakse.
6. Kaitsepakend ja globaalne logistika:Korpused on kinnitatud kohandatud suure{0}tihedusega EPE vahtplastist sisestustega tugevdatud karpidesse, mida toetavad DDP-, FOB- või CIF-tingimused.
Sihtrakendused ja{0}}kõrgsurvejõuplatvormid
Põllu-tõestatud kasutuselevõtt mootorispordi-, kosmose-, mere- ja suure{1}}jõudlusega jõuülekandesüsteemides.

Järelturu jõudluse uuendused
Otse{0}}sobivad kompressori korpused, mis on loodud polt-jõudlusega turbokomplektide ja täiendavatetooriku veepumba tiivikud.

Professionaalsed motospordiplatvormid
Ringraja-, ralli- ja rallisarjades kasutatavad kõrgsurve{0}}võistlusüksused.
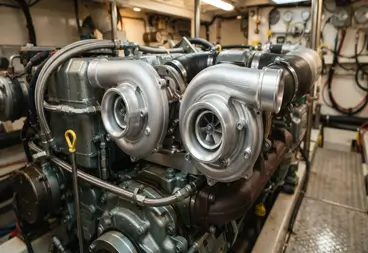
Merejõujaamad
Läbipaistvad-anodeeritud mere-turbokatted, mis on vastupidavad soolase vee korrosioonile ja termilisele stressile.
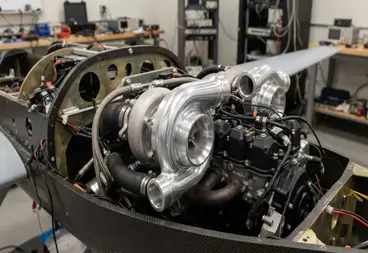
Mehitamata õhutõukejõud (UAV)
Kerged alumiiniumist spiraalid, mis on konstrueeritud suurel{0}}kõrguse sunnitud-asünkroonmootoritele.
Hankige pakkumine CNC-alumiiniumist turboülelaaduri kompressori korpuste jaoks
KKK-d
01.Miks voolavad mõned järelturu toorikute kompressori korpused halvemini kui OEM-valatud katted?
02.Kas -ülepingevastase pordiga kate vähendab tõukerõhku või{1}}madala otsa pooli aega?
03.Miks kraabib kompressori ratas tooriku korpust ainult suure tõuke korral?
04.Kas spiraali sees läbipaistev anodeerimine muudab ratta kriitilisi mõõtmeid?
05.Millal on sepistatud toorikualumiinium võrreldes valualumiiniumist korpustega vajalik?
06.Kas toorikute kompressori korpust saab töödelda nii, et see mahuks liiga suure ratta varumootoriruumi?
Esitage 3D CAD-mudelid koheseks tolerantsi kontrollimiseks, termilise lõhe analüüsiks ja hinnapakkumiseks 24 tunni jooksul.
Esitage 2D-joonised ja 3D-CAD-failid (STEP, IGS, X_T) otse insenerimeeskonnale üksikasjaliku valmistatavuse ülevaate, soojuspaisumise hindamise ja hinnapakkumise saamiseks.
Võtke meiega ühendust
Kuum tags: tooriku alumiiniumist turbokorpus, 5-teljeline CNC turbokompressori kate, täpne turboülelaaduri korpus, liigpingevastase kompressori kate


