

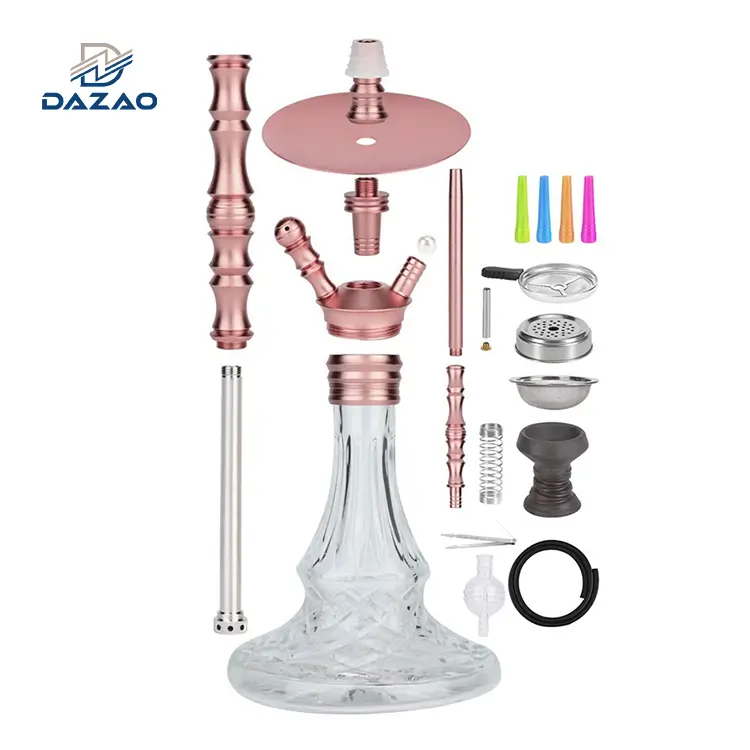
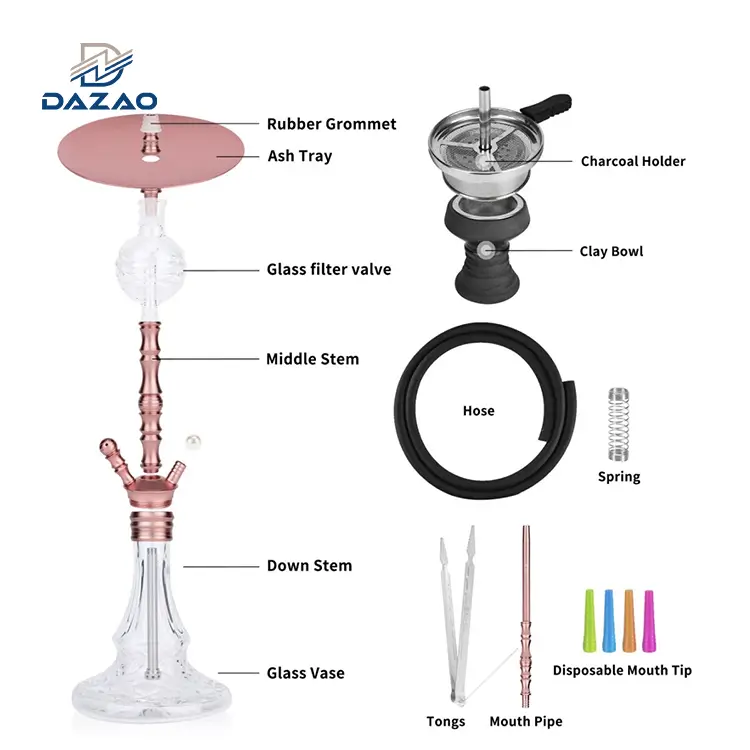
Täppis-CNC-töötlusteenus vesipiibu ja vesipiibu osade jaoks
Täpsed{0}}tehnilised lahendused, mis kõrvaldavad tõmbetakistuse, termilise vuugi lekke ja soojusjuhtimise levialad.
Inseneri põhipunktid:
Monoliitsete 6061-T6, SS304 ja Ti-6Al-4V tootmist.
Tüve sisepinna viimistlus on kinnitatud väärtusega Ra, mis on väiksem või võrdne 0,8 μm.
Kahe{0}}temperatuuri rõhu testimine 20 kraadi ja 60 kraadi juures.
100% keerme sobivuse kontroll go/no-go pistiku mõõturitega.
5-päevane kiire prototüüpimine ilma vormitööriistade seadistamisega.
Minimaalne tellimuse kogus alates 1 ühikust kinnitamiseks.
Täielik termilise topoloogia optimeerimine CNC alumiiniumist HMD-de jaoks.
Toote ülevaade ja täiustatud töötlemisvõimalused
Suure jõudlusega suitsetamise riistvara pakkumine mitme-teljega treimiseks ja pidevaks 5-teljeliseks freesimiseks.
Dazao pakub täismahus{0}}vesipiibu detailide töötlemist, kasutades mitme-teljega frees-pöördekeskusi jasamaaegne 5-teljeline CNC töötleminevesipiibu komponentide jaoks. Toodame tahketest baaritoorikutest vesipiibu varsi, põhjavarsi, põhjasüdameid, puhastusklappe, difuusoreid, söealuseid ja soojusjuhtimisseadmeid (HMD).
Iga komponent läbib täpse puurimise, keerme eelkompenseerimise- ja kontrollitud pinnaviimistluse. Me kõrvaldame põhilised funktsionaalsed vead kõrgete -tõmbepiibu sõlmede-, sealhulgas sisemise tööriistamärgi õhutakistuse, kõrgendatud-temperatuuri liigeste lekke ja söe ebaühtlase põlemise.
Mitme-teljega freesimise ja Šveitsi treimise võimalused
Keerulised geomeetrilised elemendid, nagu spiraalsed evakuatsioonipordid, mitme -pordiga põhisüdamikud ja ergonoomilised huulikud on töödeldud ühe seadistusena, et säilitada tegelik asendi tolerants ±0,010 mm piires.
Monoliitne kangiarhitektuur versus survevalu
Kõik konstruktsioonikomponendid on CNC-töödeldud tahketest sepistatud toorikutest, mitte poorsetest valanditest, vältides mikro-pragude levimist, niiskuse imendumist ja maitsega saastumist pikema töötsükli jooksul.

Vea juur{0}}Põhjuste analüüs ja tehnilised lahendused
Praktilised inseneri vastumeetmed, mis tulenevad rangest mõõtmete ja pneumaatilise välja kontrollimisest.
Hüdro-Abrasiivne ava viimistlus tõmbetakistuse kalibreerimiseks
· Rikete analüüs:Püstoli-puuritud 300 mm alumiiniumist põhjavarred näitasid mikroskoopilisi spiraalseid tööriistajälgi. Mahuliste tõmbekatsete käigus põhjustasid need servad piirkihi õhu turbulentsi, põhjustades kuni 20% tõmbetakistuse kõikumisi ja klientide kõrget tagastusmäära.
· Tehnilised vastumeetmed:Kõigil üle 200 mm pikkustel vartel on rakendatud kohustuslik hüdro-abrasiivne ekstrusioonpoleerimine. Sisemise puuraugu viimistluse väärtus on Ra väiksem kui 0,8 μm või sellega võrdne. Esmakordsel artikli kontrollimisel kalibreeritakse õhurõhu erinevus, et kontrollida, kas tõmbetakistuse kõikumised jäävad ±5% piiresse.
Soojuspaisumise kompenseerimine null{0}}keermestatud vuukide lekke korral
· Rikete analüüs:Standardsed mehaanilised G{0}}keerme tolerantsid läbisid ruumitemperatuuri{1}}kümbluskatse, kuid näitasid 15% liigeste rikke määra töötamise ajal. Söealustest tulenev soojusjuhtivus tõstis aluse liitetemperatuuri 80 kraadini, põhjustades alumiiniumi ebavõrdset paisumist ja tihendi leket.
· Tehnilised vastumeetmed:Kehtestatud temperatuuriga -kompenseeritud keerme eel-treimine koos konstrueeritud negatiivsete varude tolerantsidega. Tootmise valideerimine hõlmab kahel-temperatuuril survestatud lagunemiskatset (sukeldatud lämmastik 20 kraadi ja 60 kraadi juures). Keerme leket vähendatakse 0% -ni.
Termilise topoloogia optimeerimine söe ühtlaseks põlemiseks
· Rikete analüüs:Alumiiniumist HMD-de standardne 3-teljeline pilu lõi lokaliseeritud jahutusradiaatorid. Söeplokid põlesid platvormil ebaühtlaselt, põhjustades söe enneaegset läbipõlemist ja tubaka lokaalset ülekuumenemist.
· Tehnilised vastumeetmed:Ümberkujundatud õhuteed, millel on mitme{0}}telje raadiusega voolukanalid, et jaotada soojusvoogu üle põrandaplaadi. Iga uus HMD konfiguratsioon kvalifitseeritakse infrapuna-soojuskaamera abil, et kontrollida, kas põlemispinna temperatuuride erinevus on väiksem kui 5 kraadi või sellega võrdne.
Tehnilised andmed ja protsessi võimalused
Täpsed mõõtmete tolerantsid, sertifitseeritud sulamiklassid ja kontrollitud kontrolliparameetrid.
|
Parameeter |
Spetsifikatsioon |
Kontrollimeetod / tööriist |
|
Materjali klassid |
AL6061-T6, AL7075-T6, SS304, SS316L, Ti-6Al-4V (5. klass), C3604 messing |
OES-spektromeeter, veski testimise aruanded (MTR) |
|
Töötlemisvõimalused |
3-teljeline, 4-teljeline, 5-teljeline freesimine,Šveitsi CNC treimine |
DMG MORI 5-telg, Mazak Integrex frees-pööre |
|
Max tööümbrik |
Freesimine: 850 × 700 × 500 mm; Pööramine: Ø350 × 600 mm |
Digitaalsed nihikud, laserjälgijad |
|
Mõõtmete tolerants |
Kuni ±0,005 mm (täiturmehhanismi avad, O-rõngaspinnad, kriitilised keermed) |
Kuusnurkne 3D CMM, Mitutoyo lineaarsed kõrgusmõõturid |
|
Sisepinna viimistlus |
Ra 0,4 μm kuni Ra 0,8 μm (sügavad augud ja varred) |
Mitutoyo Surftest SJ-410 kareduse tester |
|
Keerme täpsus |
G-lõime, mõõdiku M-lõime, NPT, Quick-Lock Multi-Start |
Klass 6H / 6g keermepistiku ja rõnga mõõturid |
|
Tihendi terviklikkuse standard |
Nullmullide vabanemine 0,2 MPa diferentsiaalrõhu all 20 kraadi ja 60 kraadi juures |
Kahe{0}}kambriga sukeldatud pneumaatiline kinnitus |
|
Termiline delta (HMD) |
Alusplaadi töötemperatuuri erinevus 5 kraadi või vähem |
Fluke täppissoojuskuvamise radiomeeter |
|
Pinnatöötlused |
II ja III tüüpi kõvakatte anodeerimine, Helmeste lõhkamine, PVD |
Fischer Micro{0}}Derm X-Ray kattekihi paksus |
|
Prototüübi teostusaeg |
5 tööpäeva (kaasa arvatud DFM-i inseneriülevaatus) |
Kiire{0}}tootmise marsruutimise jälgimine |
|
Standardne tootmine |
10–15 tööpäeva (olenevalt mahust ja viimistlusest) |
ERP jälgitav töörakkude ajastamine |
Tehnilise materjali valiku maatriks
Materjali omadused on kohandatud korrosioonikindluse, kerge käsitsemise ja soojusjaotuse jaoks.
· 6061-T6 alumiiniumisulamist:Standardmaterjal CNC freesitud vesipiibu südamekomponentide, dekoratiivsete varte ja HMD platvormide jaoks. Aktsepteerib II tüüpi värvi anodeerimist ja helmeste pritsimistekstuuri. Tagab suure soojuse hajumise ja väikese monteerimismassi.
· 304 roostevaba teras:Mõeldud sõlmedele, mis nõuavad täielikku vastupidavust keemilisele pesule, vastupidavust kukkumislöögile ja kriitiliste keerme liideste kõrget kulumiskindlust.
· Ti-6Al-4V (5. klassi titaan):Valitud piiratud tootmisplatvormide jaoks. Pakub suurepärast tugevust-et{2}}kaalu, madalat soojusjuhtivust huuliku juures ja bioühilduvust.
· C3604 tasuta-messingi lõikamine:Kasutatakse sisemistes puhastusventiilipesades,{0}}kiirvabastusliideses ja kaalutud südamikus, mis nõuavad vähese hõõrdumise korral.
Kvaliteedi tagamise ja pneumaatilise kontrolli protokollid
AS9102-tasandi mõõtmete metroloogia, kahe temperatuuriga lekketestid ja CMM-i valideerimine.
1. Sissetuleva materjali kinnitus:Iga töötlemata alumiiniumi ja roostevaba varda partii kontrollitakse optilise emissioonispektromeetria abil, et kinnitada sulami koostisosad enne saagimist{0}}.
2. Esimene artikli kontroll (FAI):Täielik AS9102-vormingus mõõtmete kontrollimine on sisse lülitatudMitutoyo 3D CMM kontrollsüsteemid, keerme sammu kontrollimine optiliste komparaatoritega ja HMD soojusjaotuse märk-väljas.
3. -Protsessi protsessi juhtimine:Reaalajas{0}}õhumõõtmine ava sisediameetrite jaoks ja automaatne tööriista kulumisnihke kompenseerimine pidevate Šveitsi treimiste käigus.
4. 100% Funktsionaalse rõhu testimine:Aluse adapterid, puhastusklappide korpused ja mitme{0}}osaga varreühendused läbivad 0,2 MPa sukeldatud lagunemiskatsed, et kinnitada tihendi püsimist termiliste nihete korral.
5. Kaitsev ekspordipakend:Ultraheli rasvaärastus, silikoonkeermega korgi paigaldamine, individuaalne mullikile isolatsioon ja tugevdatud pappkarp takistavad transpordikahjustusi.
Peamised rakendussektorid ja{0}}alamkooste kategooriad
Täpselt{0}}konstrueeritud riistvarakomplektid luksuslike vesipiibu ja auruseadmete rakenduste jaoks.

Vesipiibu varrekomplektid
Mitme-teljega pööratud ja sügavalt{1}}tüütud põhjavarred kohandatud välismustri ja integreeritud puhastuspordidega.

CNC jahvatatud vesipiibu südamealused
Monoliitsed mitme{0}}pordiga šassiiplokid, millel on tasakaalustatud voolikuühendused, survevabad-pesad ja keermestatud aluse adapterid.
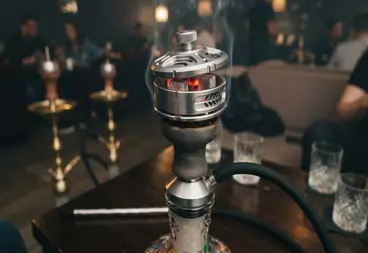
Soojusjuhtimisseadmed (HMD)
CNC alumiiniumist soojusregulaatorid sisemiste õhuvoolukanalite,{0}}soojust hoidvate külgseinte ja pöörlevate tuulutuskaantega.

Täppisühendused ja voolikuadapterid
Kiir-lahti ühendage magnetliitmikud, mitme-käivitusega keermeadapterid ja silikoonvooliku ogad.

Difuusorid ja õhutuskorgid
Mitme auguga ümmargused massiivid, mis on valmistatud suure-kiire mikro-puurimise teel madala-vibratsiooniga mullide hajutamiseks.

Kohandatud huulikud ja käepidemed
Ergonoomilised alumiiniumist ja titaanist käsiinstrumendid sügavate{0}}aksiaalsete aukude, rihveldatud tekstuuride ja lasersöövitatud profiilidega.
KKK-d

01.Kuidas vältida maitsemuutusi CNC-töödeldud metallvarredes?
02.Kuidas kõrvaldada niidi lõhenemine ja kuumuse kinnikiilumine aluste ühenduskohtades?
03.Mis põhjustab pikkade põhjavarrede puhul liigset tõmbetakistust ja kuidas seda parandada?
04.Miks söed tavalistes HMD-des kustuvad ja kuidas CNC-disain selle lahendab?
05.Kuidas on puhastusklappide istmed töödeldud, et vältida kleepumist ja õhulekkeid?
06.Kuidas vähendab CNC-hajuti ava geomeetria mullitavat vibratsiooni ja müra?
Esitage tehnilised joonised 24-tunnise disaini tagasiside saamiseks ja prototüübi kiireks ajakavaks.
Laadige oma 2D- ja 3D-CAD-failid (STEP, IGES või DXF) üles meie insenerimeeskonnale.
Pakume täielikku DFM-i tagasisidet, materjalide mahulist optimeerimist ja kindlaid hinnapakkumisi 24 tunni jooksul.
Võtke meiega ühendust

Kuum tags: Vesipiibu CNC-töötlusteenus, vesipiibu osade töötlemine, alumiiniumi HMD töötlemine, vesipiibu komponentide freesimine


